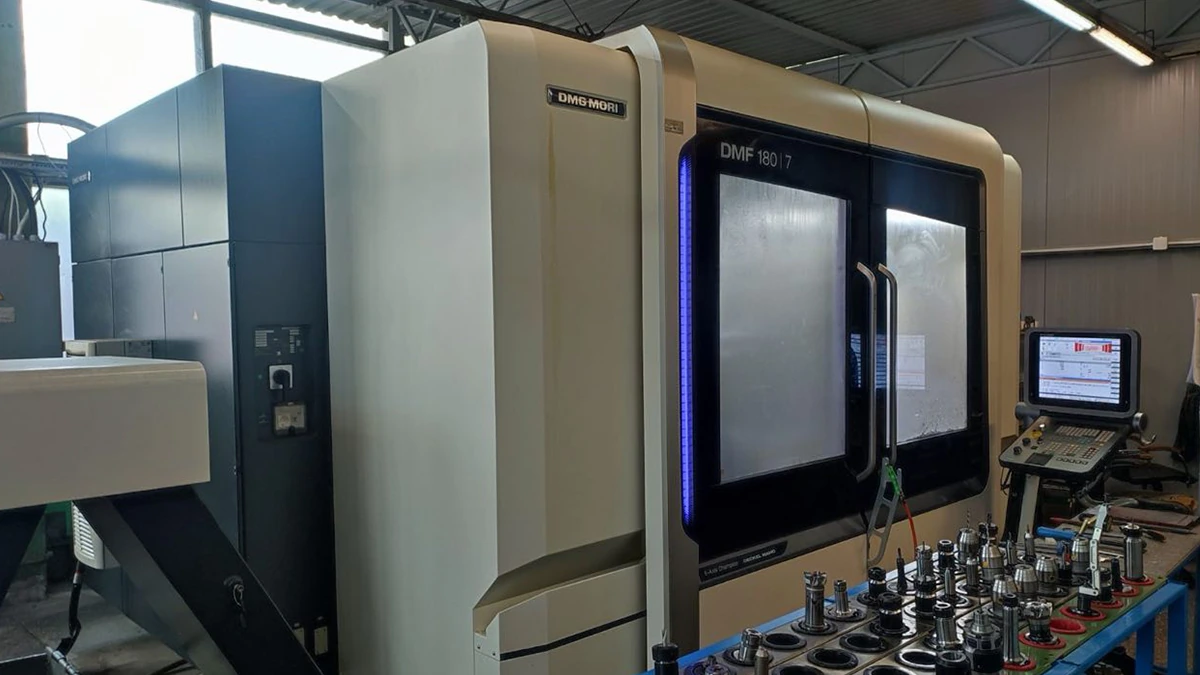
 DMG MORI DMF 180-7 (Б/У 2016 г.)
Пятикоординатный центр DMG MORI DMF 180-7 (2016) с ходом Y 700 мм, шпинделем до 18000 об/мин и магазином на 30 инструментов.
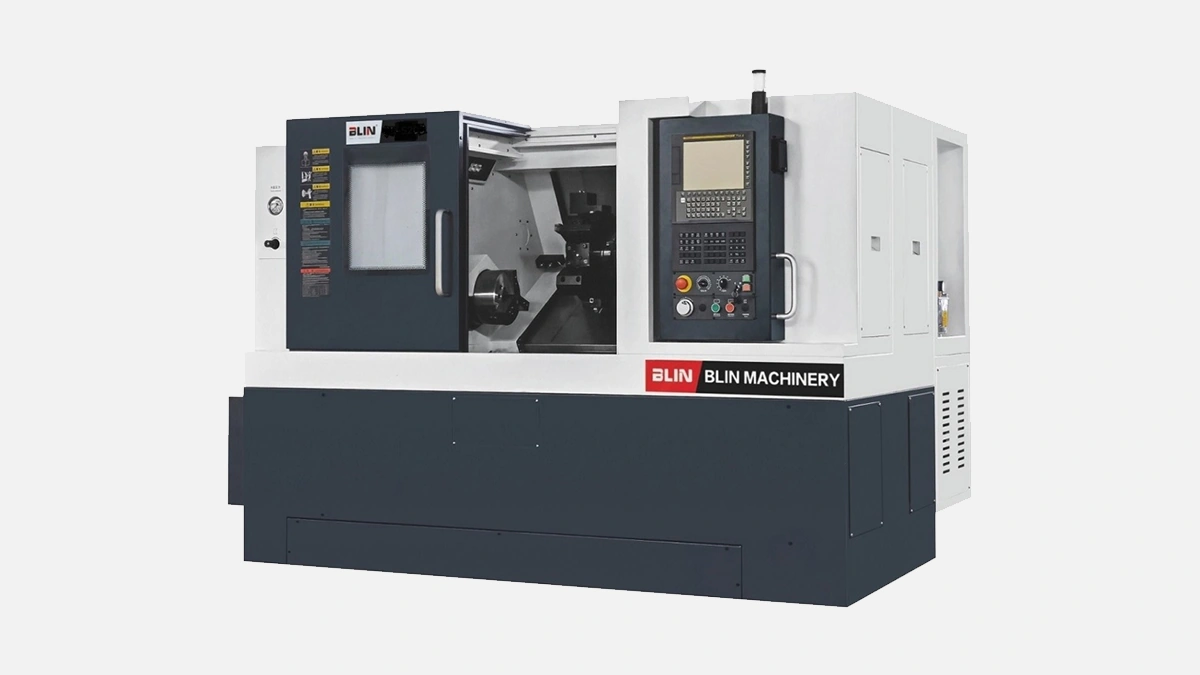 BLIN - BLC3020
Компактный фрезерный станок BLIN — BLC3020 для высокоточной обработки малых деталей и прототипирования.
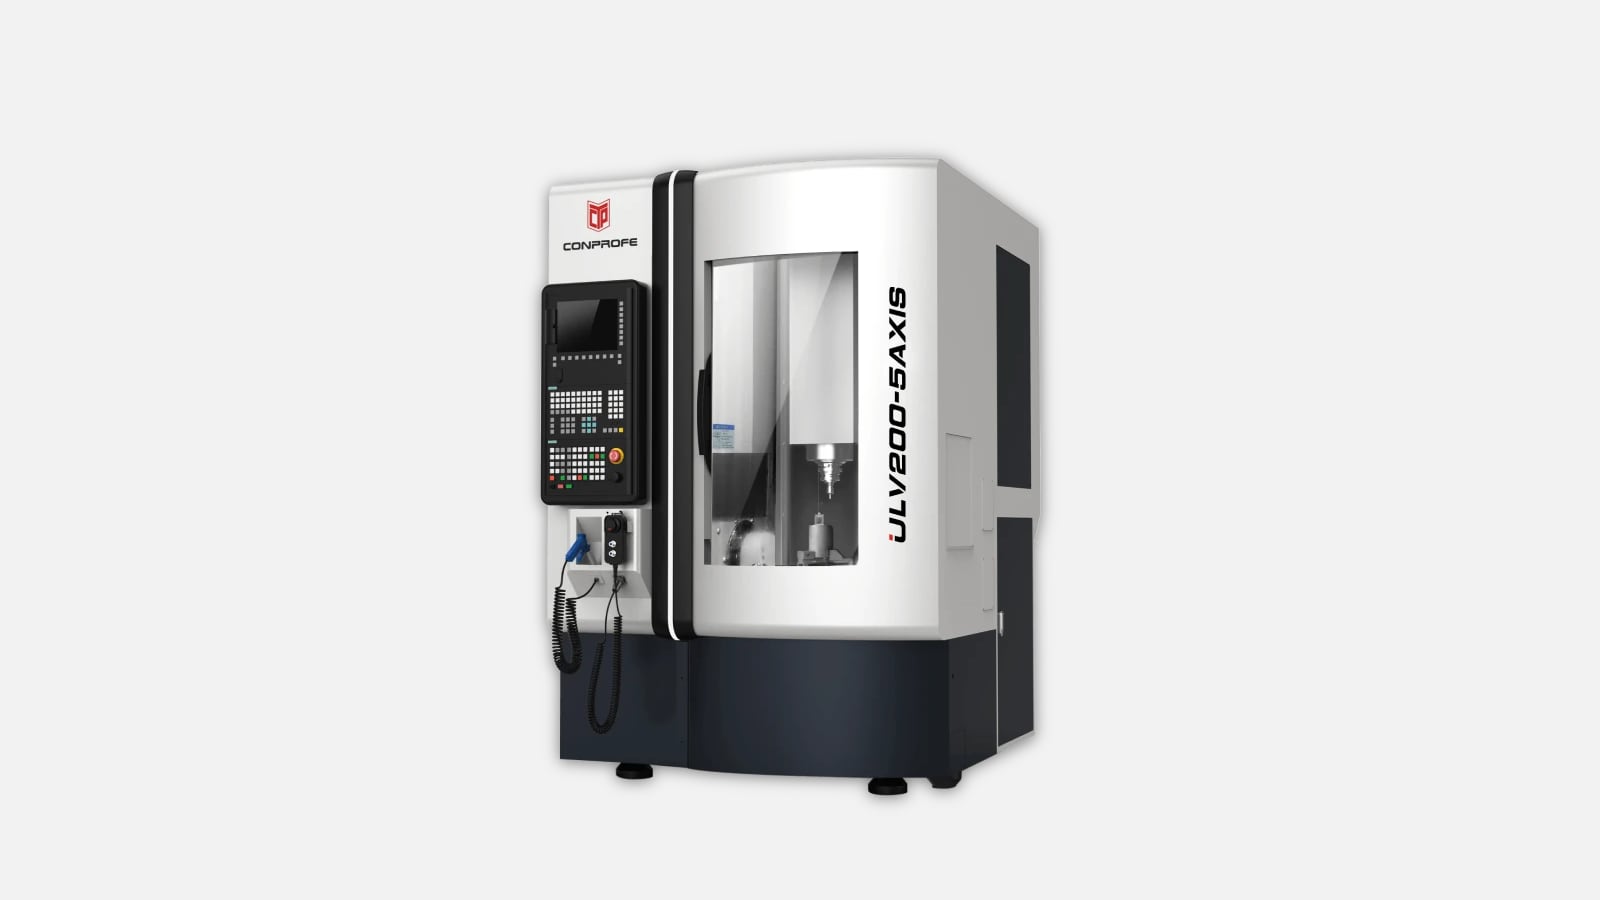 Обрабатывающий центр с ЧПУ ULV-200 от CONPROFE
Обрабатывающий вертикальный центр с ЧПУ ULV-200 с 5 осями.
 Hyundai WIA - i-CUT400T
Hyundai WIA i-CUT400T: компактный ВМЦ для высокоточной обработки с быстрым шпинделем 10000 об/мин и магазином на 20 инструментов.
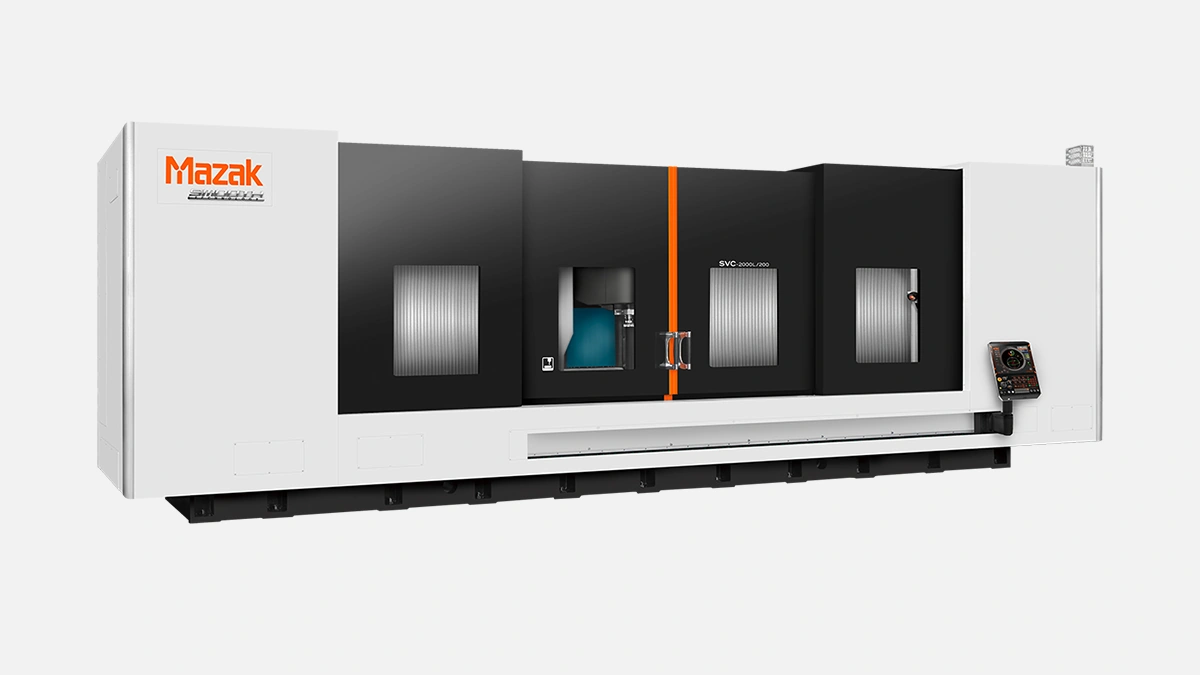 Mazak - SVC-2000L/120
Мощный вертикальный обрабатывающий центр Mazak SVC-2000L/120 для высокоточной обработки крупногабаритных деталей.
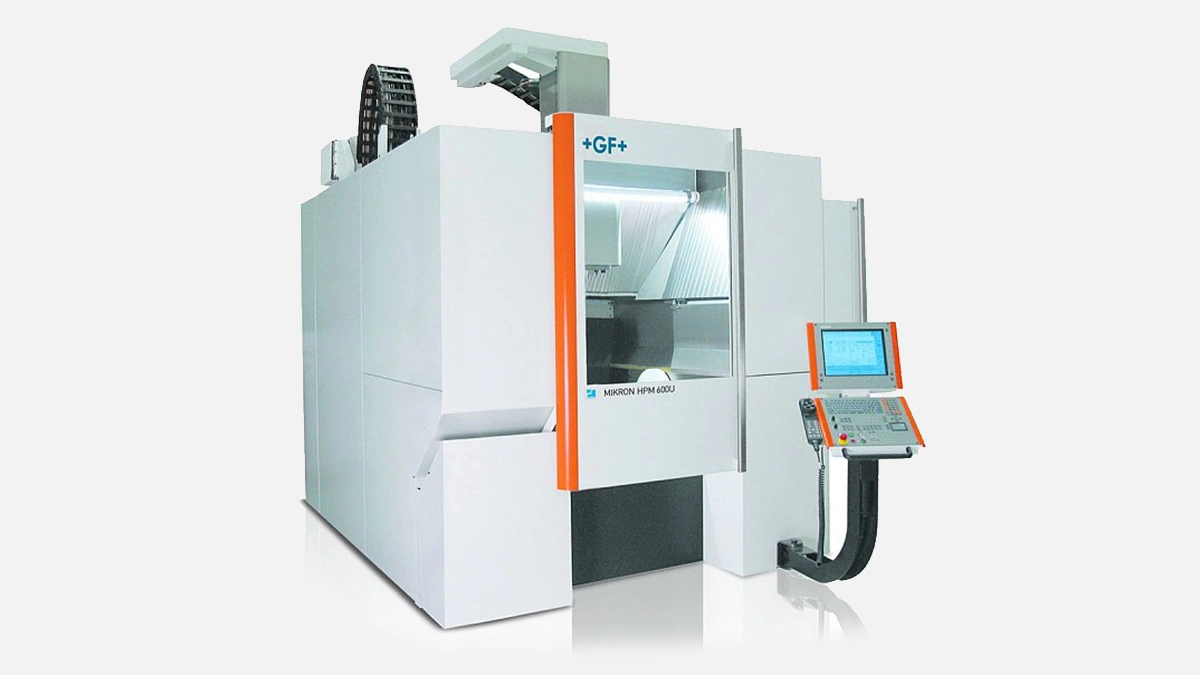 Mikron - HPM 600U
Универсальный 5-осевой обрабатывающий центр Mikron HPM 600U обеспечивает высокоточную и производительную обработку сложных деталей.
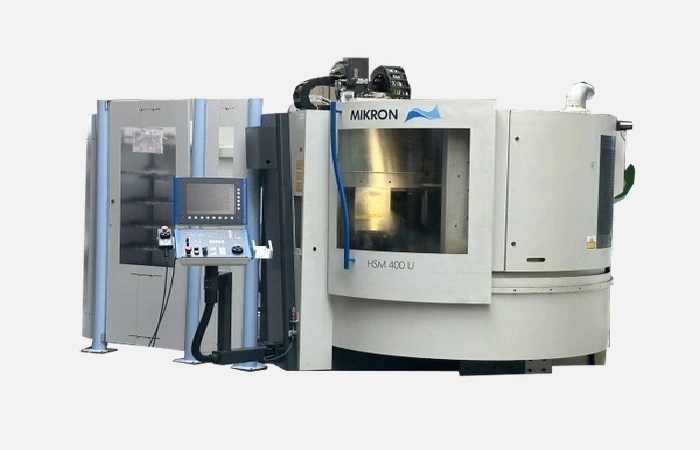 Mikron - HSM 400
Высокоскоростной обрабатывающий центр Mikron — HSM 400 для точной и эффективной обработки сложных деталей.
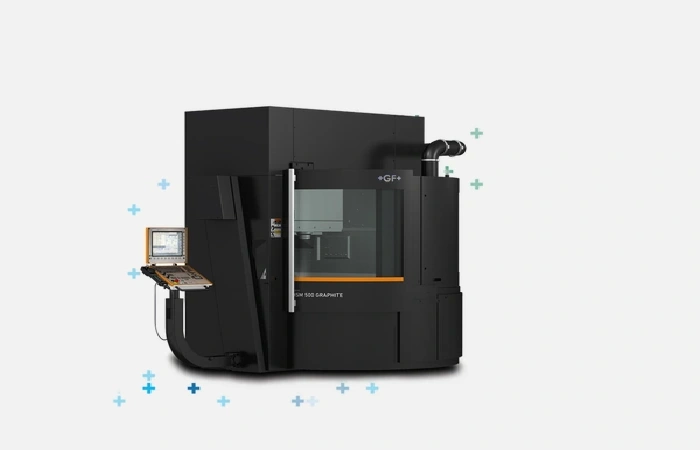 Mikron - HSM 500
Высокоскоростной фрезерный станок Mikron HSM 500 обеспечивает исключительную точность и производительность для сложных задач.
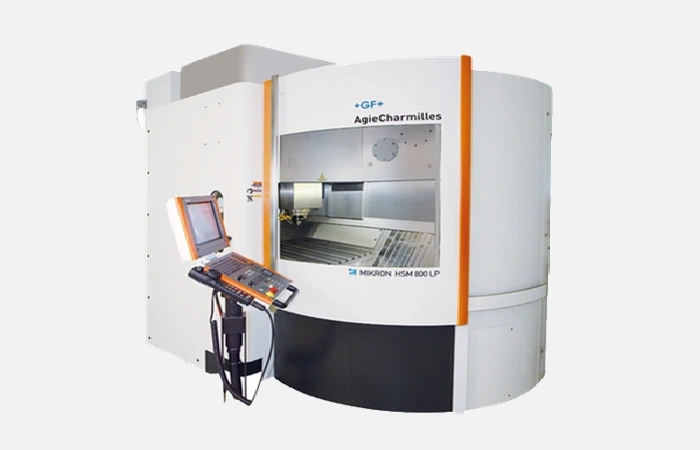 Mikron - HSM 800
Высокоскоростной обрабатывающий центр Mikron HSM 800: точная фрезеровка сложных форм со скоростью до 36 000 об/мин.
 Mikron - Mill P 800U
Mikron Mill P 800U — 5-осевой обрабатывающий центр для высокоточной обработки сложных деталей с исключительной динамикой.
 Mikron - UCP 600 Vario
Mikron UCP 600 Vario — универсальный 5-осевой обрабатывающий центр для высокоточной обработки сложных деталей с превосходной динамикой.
 DMG MORI - CMX 70 U
Универсальный 5-осевой фрезерный станок DMG MORI CMX 70 U обеспечивает высокую точность и гибкость обработки сложных деталей.
 Exeron - HSC 600
Exeron HSC 600: высокоскоростной фрезерный станок для точной обработки пресс-форм и сложных деталей с исключительной динамикой.
 Hyundai - HS 4000 II
Hyundai HS 4000 II: высокопроизводительный горизонтальный обрабатывающий центр для точной и быстрой обработки сложных деталей.
 INTEGREX i-200H S
Mazak INTEGREX i-200H S: универсальный многозадачный станок для комплексной обработки деталей за один установ. Высокая точность и производительность.
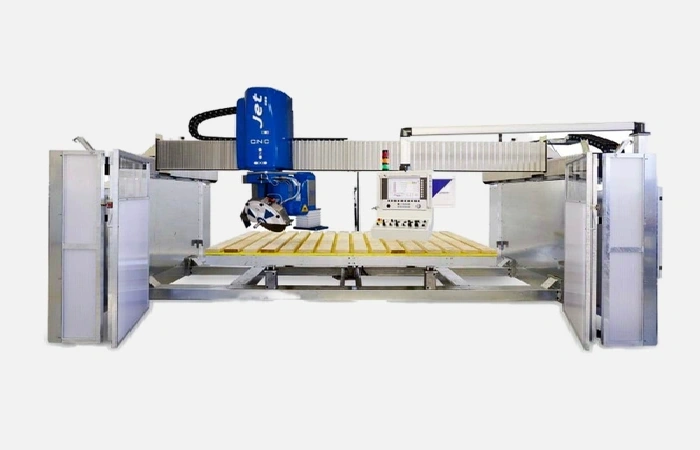
Jet GHB-1340A CNC – высокоточный токарный станок с ЧПУ для эффективной обработки деталей до 1016 мм длиной.
Фрезерные обрабатывающие центры — ключевой элемент высокоточного и серийного металлообрабатывающего производства. Согласно открытым отчетам JMTBA за 2023 год, более 72 % предприятий машиностроения в Азии и Европе перешли на центры с ЧПУ именно этой категории благодаря их способности совмещать операции фрезерования, сверления и растачивания в одном рабочем цикле. Для российских заводов это означает сокращение переналадок, уменьшение количества станков на участке и освобождение цеховой площади, что особенно ценят предприятия оборонного, авиационного и энергетического сектора.
Современный центр строится на массивной литой стойке из высокопрочного чугуна Меhanite, что снижает вибрации и повышает геометрию поверхности заготовки. Шпиндели с крутящим моментом до 250 Н·м разгоняются до 15 000 об/мин на керамических подшипниках, обеспечивая устойчивую работу в цветных сплавах и закалённых сталях. Встроенные линейные направляющие класса P можно встретить в моделях Fanuc RoboDrill и Makino V-Series — они повышают динамику подачи до 60 м/мин без выхода за пределы температурной стабильности ±0,005 °С.
Ниже приведён усреднённый диапазон параметров, встречающийся в каталогах ведущих производителей 2024 года.
| Параметр | Минимум | Максимум |
|---|---|---|
| Перемещения по оси X, мм | 400 | 3 000 |
| Максимальная нагрузка на стол, кг | 250 | 6 000 |
| Мощность шпинделя, кВт | 5,5 | 45 |
| Количество позиций магазина | 16 | 240 |
| Число осей | 3 | 5 |
Разброс значений демонстрирует, что в рамках одной категории могут решаться как задачи изготовления тонкостенных авиационных лонжеронов, так и тяжёлое черновое фрезерование пресс-форм массой несколько тонн.
Интегрированные системы ЧПУ Fanuc 31i-B5, Siemens Sinumerik One и Heidenhain TNC 640 поддерживают цикловую обработку по ISO 14649 STEP-NC, управление наклонными плоскостями и адаптивное подстраивание подачи к твердости заготовки. Опыт Челябинского завода агрегатов показывает, что переход на такие системы позволил сократить время программирования на 18 % и одновременно снизить количество брака на 1,4 % за счёт встроенных функций collision check.
Чтобы раскрыть потенциал электроники, центры комплектуются следующими модулями:
Практика крупнейшего российского производителя редукторов показала, что наличие этих модулей увеличивает фактическую загрузку станка с 58 % до 71 % без привлечения дополнительного персонала.
Перед инвестицией в новое оборудование главному механику следует сверить паспортные характеристики с задачами производства и перспективой расширения номенклатуры. Ниже перечислены критерии, которые чаще всего оказываются критичными.
• Жёсткость шпиндельной группы — определяет возможность чернового съёма до 500 см³/мин на сталях 45 HRC.
• Привод осей — шарико-винтовые пары или линейные моторы. Первые дешевле в обслуживании, вторые дают ускорения 1,2 g.
• Вместимость ATC-магазина — при мелкосерийном выпуске достаточно 30 позиций, а в авиации минимум 120.
• Интерфейс охлаждения шпинделя — сквозной подвод СОЖ под давлением 20–70 бар удваивает срок жизни твердосплавных фрез при глубоком сверлении.
Когда параметры сведены в мастер-лист, важно заложить 10–15 % запаса по мощности и ходу осей. По данным Ассоциации «Станкоинструмент», именно отсутствие резерва чаще всего ограничивает рост производительности в течение первых пяти лет эксплуатации.
Комплексная модернизация участка на основе трёх пятиосевых центров с паллетной системой показала следующие результаты на предприятии «УралТурбосинтез» в 2022 году.
| Показатель | До внедрения | После внедрения |
|---|---|---|
| Средний цикл детали, мин | 47 | 19 |
| Коэффициент использования, % | 54 | 83 |
| Себестоимость, ₽/шт | 3 120 | 1 850 |
| Окупаемость, мес | – | 26 |
Опыт доказывает, что даже при относительно высокой закупочной цене центры окупаются быстрее токарно-фрезерных гибридов благодаря одновременной обработке пяти граней и снижению затрат на межоперационный контроль.
Монтаж одного центра требует фундамент с удельной несущей способностью не менее 3 000 кг/м², стабильное питание ±5 % и температуру цеха 20 ± 2 °С. Для удаления тепла и аэрозолей оптимально сразу предусмотреть замкнутую систему СОЖ с сепарацией микрочастиц. При подключении к ERP следует использовать постпроцессоры, предоставляемые производителем ЧПУ, что исключит ошибки трансляции G-кода.
Пуско-наладка выполняется совместно с сервисной командой изготовителя. Важно получить сертификат калибровки лазерным интерферометром Renishaw XL-80 и акт геометрии по ISO 230-1 — без этих документов дальнейшая гарантия точности будет спорной.
